Язык
 EN
 RU
 ES
 DE
 EL
 IT
 JA
 KO
 PT
 ID
 SR
 UK
 VI
 TH
 TR
 MS
 BE
 AR
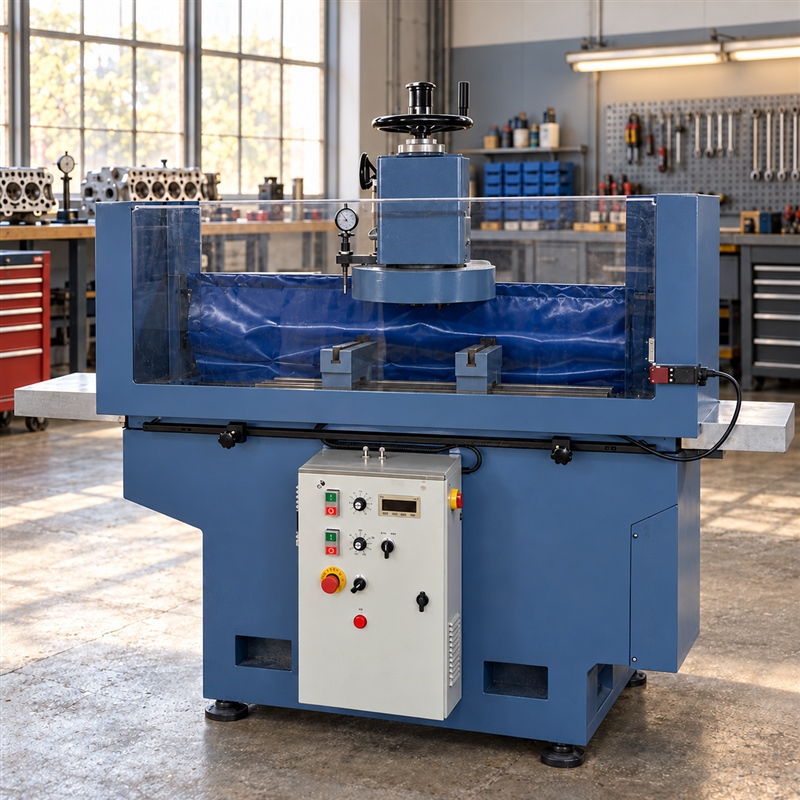
Станок шлифовки ГБЦ легковых авто
Подробности
Зачем нужен станок для притирки ГБЦ
Головка блока цилиндров принимает на себя самую высокую тепловую нагрузку в двигателе. Перегрев, вышедшая из строя прокладка, несвоевременная замена охлаждающей жидкости или затяжка болтов головки в неправильном порядке приводят к короблению привалочной плоскости. После этого прокладка не уплотняет, отработавшие газы проходят в охлаждающую жидкость, и головку снимают для обработки, а не меняют на новую.
Станок для притирки ГБЦ снова механически обрабатывает эту привалочную плоскость, делая её плоской, и за один проход может обработать и другие плоские поверхности: привалочную плоскость под распределительный вал, поверхности впускного и выпускного коллекторов и плоскость коробки передач, используя специальные приспособления. Результат — головка, которая возвращается на двигатель с новой прокладкой, вместо новой головки в счёте. Тот же принцип применяется и к блоку цилиндров: верхняя плоскость и плоскости коренных подшипников обрабатываются так же.
Какие головки обрабатывает этот станок
Рабочий диапазон рассчитан на размеры деталей, которые приходят с легковых автомобилей и лёгких коммерческих машин. Максимальная длина заготовки 850мм и максимальная ширина 330мм покрывают полную длину большинства головок 4 и 6 цилиндров рядного типа, применяемых на легковых автомобилях, внедорожниках, минивэнах и лёгких фургонах, а диапазон высоты заготовки от 160мм до 440мм охватывает как небольшие бензиновые головки, так и более высокие дизельные, после настройки приспособления.
Японские двигатели
Рядные 4-цилиндровые бензиновые головки Toyota, Honda и Nissan, включая поперечные компоновки, как правило, укладываются в 850 x 330мм. Рядные 4 и 6 цилиндровые головки этих производителей находятся на верхней границе диапазона по длине, но остаются в пределах хода стола. Головки Toyota 2JZ и серии Nissan VG для соревнований и дрифта выше и тяжелее серийных автомобильных: измерьте головку и подтвердите у нас до заказа приспособления.
Немецкие и европейские двигатели
Головки 4 цилиндров Volkswagen, Audi, BMW, Mercedes-Benz, Peugeot, Renault и Fiat, а также рядные 6 цилиндровые головки моделей BMW, Mercedes-Benz и Audi, в большинстве случаев укладываются в диапазон. Высокие алюминиевые головки V6 и V8 Audi и Volkswagen являются граничным случаем, а головки V8 Mercedes-Benz M113 и M156 превышают допустимые ширину и массу для этой класса машин. Подтвердите их у нас.
Американские двигатели
Головки 4 цилиндров Chevrolet, Chrysler, Ford и Dodge, а также головки V6 Chevrolet, Ford, Dodge и Chrysler, в общем случае подходят. Головки big-block V8 Chevrolet, Ford и Chrysler слишком широкие и слишком высокие для машины такого размера и требуют оборудования класса 1300мм или 1500мм. Некоторые дизельные головки V6 Ford 7.3 и 6.0 Power Stroke и Duramax, а также применений Cummins 5.9 и 6.0, подходят по длине, но требуют специального приспособления, и их следует предварительно измерить.
Корейские двигатели
Четырёхцилиндровые бензиновые головки Hyundai и Kia, включая новые семейства Gamma и Theta, находятся внутри диапазона. Головки V6 3.3 и 3.8 Hyundai-Kia блока Lambda крупнее, и их необходимо измерить до заказа приспособления.
Китайские двигатели национального производства
Головки 4 цилиндров Geely, Chery, Changan, BYD, Great Wall, Haval, Dongfeng, FAW и Lifan, включая распространённые на этих автомобилях малые турбированные бензиновые и дизельные двигатели, укладываются с запасом. Головки 6 цилиндров и V6 Chery, Geely и BYD следует сначала измерить.
Дизельные и коммерческие двигатели
Четырёхцилиндровые дизельные головки лёгких коммерческих автомобилей и грузовиков Ford Transit, Renault Master, Peugeot Boxer, Fiat Ducato, Mercedes-Benz Sprinter, а также лёгких грузовиков Isuzu, JMC, Jiangling и Foton подходят по габаритам. Головка тяжёлого грузового рядного шестицилиндрового или V8 двигателя выходит за пределы этого класса машины и относится к оборудованию от 1300мм.
Что прямо не входит в возможности этой машины
Мы предпочитаем сказать об этом до покупки, а не после. Головки тяжёлых грузовиков и автобусов V8 и V12, головки судовых двигателей, головки промышленной и строительной техники, крупных стационарных двигателей и длинные V-образные блоки цилиндров выходят за пределы габаритов 850 x 330мм этой машины. Для них нужна притирочная машина класса 1300мм или 1500мм либо приспособление, которое мы не изготовили. Назовите двигатель, и мы скажем прямо.
Отрасли, применяющие оборудование для притирки ГБЦ
Независимые автосервисы и сети экспресс-ремонта. Коробленная головка, которую иначе заменили бы, становится притёртой головкой с новой прокладкой, при доле стоимости детали. В сервисе, где выполняется несколько таких работ в неделю, это обычно машина, которая окупается быстрее всего.
Мастерские по ремонту и восстановлению двигателей. Это основной рынок. Специализированный сервис принимает головку клиента, разбирает её, обрабатывает привалочные поверхности, измеряет результат и собирает с новыми прокладками, сальниками и болтами. Машина находится в центре этого процесса.
Дилерские и авторизованные сервисные станции. Там, где головку можно довести до нормы обработкой вместо замены, экономия на детали при одной работе окупает машину многократно.
Парки технического обслуживания грузового транспорта. Фургоны и лёгкие грузовики проходят через эти мастерские каждую неделю, и лёгкие дизельные головки дают стабильную загрузку машине такого размера.
Сервисные центры по дизельной впрыски и насосам. Если головка уже снята для работы с форсунками, распылителями или насосами, обработать плоскость в этот момент естественно.
Механические цеха и мастерские по обработке металла. Шлифование и фрезерование плоских поверхностей полезно далеко за пределами головок: поверхности маховиков, заготовки тормозных дисков, корпуса насосов и коробок, впускные коллекторы и обычные детали из чугуна и алюминия, которым нужна настоящая обработанная плоскость.
Гоночные и спортивные команды. Двигатели пересобираются многократно, и головка обрабатывается при каждой пересборке. Станок также служит рабочим местом для измерений и настройки.
Обслуживание сельскохозяйственной, строительной и горнодобывающей техники. Малые двигатели и лёгкое оборудование ремонтируются в общих мастерских, которые работают и с этими машинами.
Заводы по восстановлению и утилизации двигателей. Головки, снятые с аварийных автомобилей, сортируют, обрабатывают и продают как пригодные детали, благодаря чему машина становится производственным активом, а не просто инструментом для ремонта.
Технические колледжи и учебные центры. Притирка ГБЦ входит в стандартную программу по автомобильной инженерии и ремонту автотранспорта, и машина такого размера подходит для обучения обработке плоских поверхностей и измерениям.
Обслуживание лодочных и малых двигателей. Головки подвесных моторов и малых судовых двигателей подходят с запасом, тогда как крупные судовые дизельные головки требуют машин старшего класса.
Как работает станок
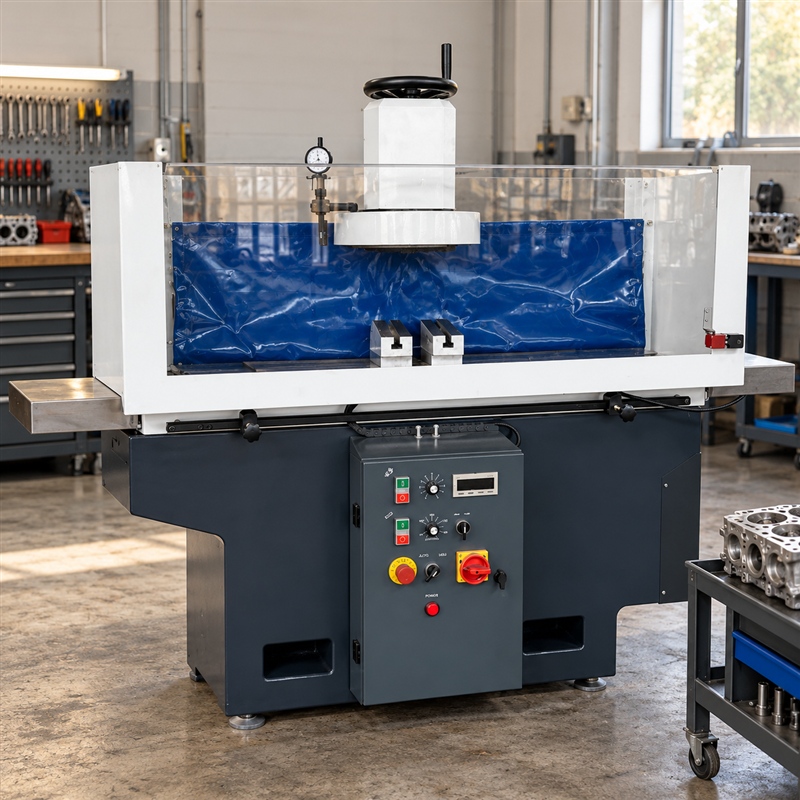
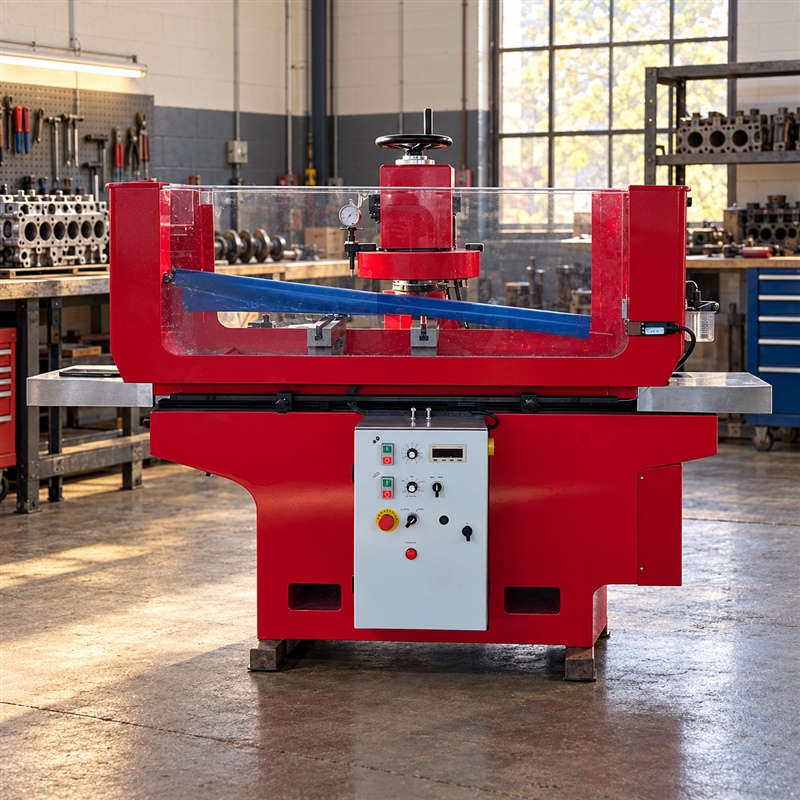
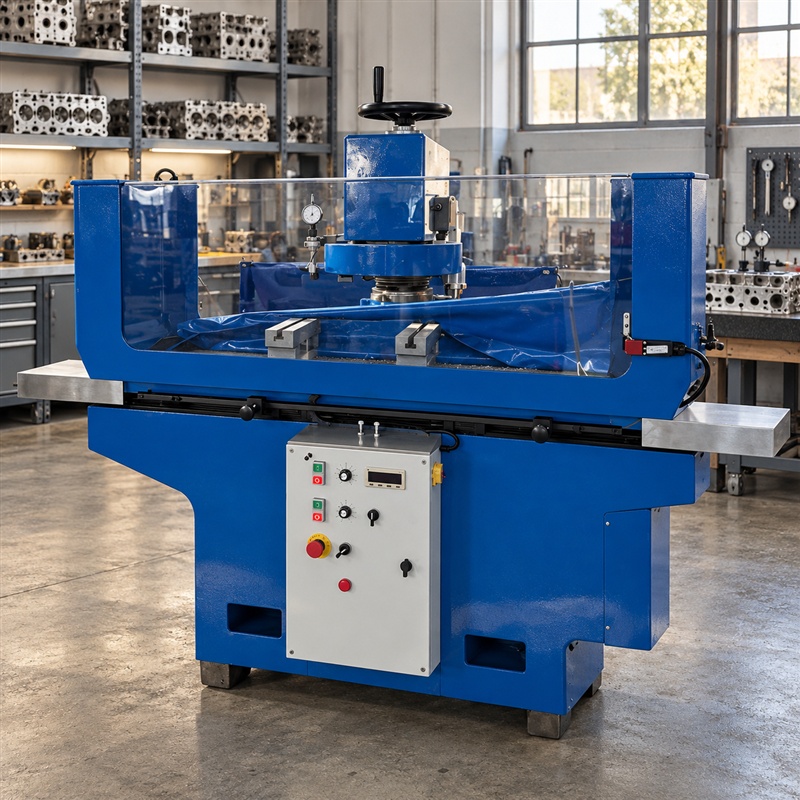
Головка блока или сам блок закрепляется на столе в специальном приспособлении. Вертикальная фрезерная или шлифовальная головка опускается на привалочную поверхность, а стол подаётся вперёд с контролируемой скоростью, при этом головка вращается с заданными оборотами. С пластиной CBN или PCD срез снимает материал быстро и оставляет поверхность, к которой новая прокладка уплотняется непосредственно, без ручной шаговки и притирки на большинстве работ. Глубину реза задают маховичком, а индикатор, установленный на головке, даёт оператору прямое показание по поверхности в процессе обработки.
Та же машина с другими приспособлениями обрабатывает остальные плоские поверхности головки: привалочную плоскость под распределительный вал, поверхности впускного и выпускного коллекторов, поверхность термостата и поверхность коробки передач. При заказе машины можно заказать приспособления под конкретные семейства головок.
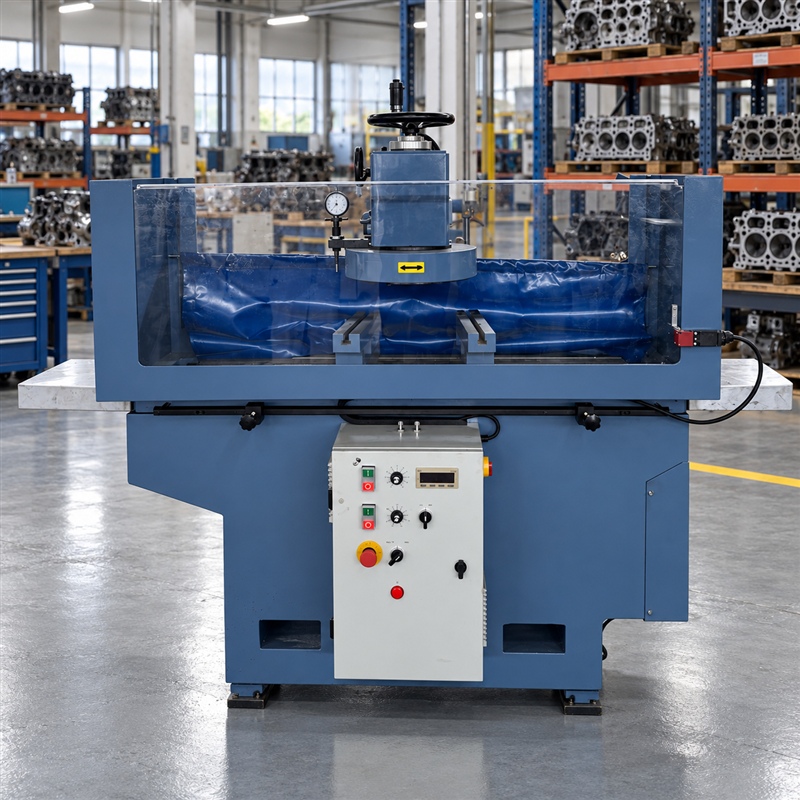
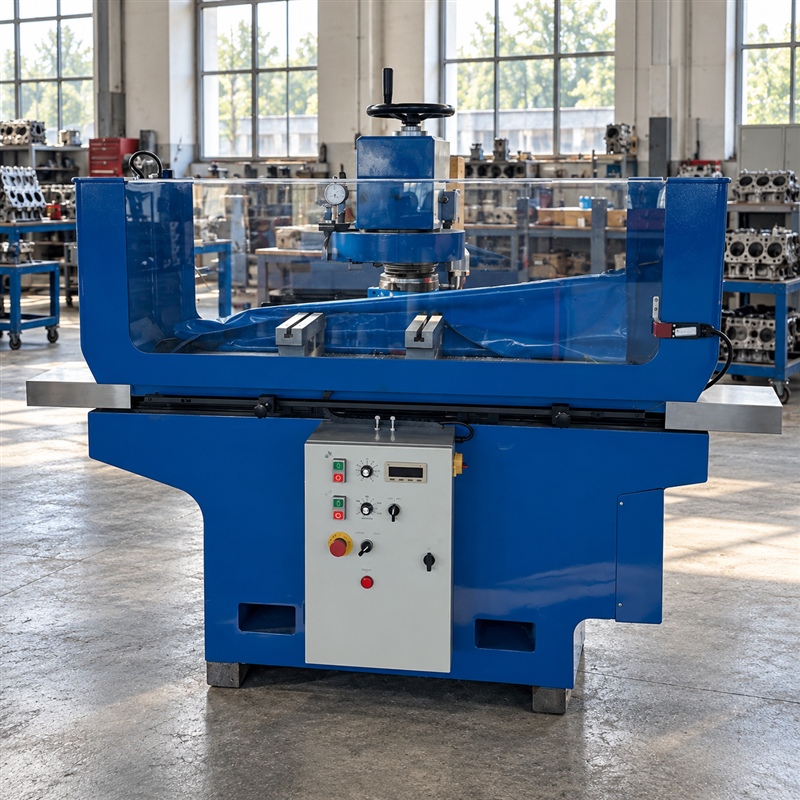
Станок шлифовки ГБЦ легковых авто Преимущества
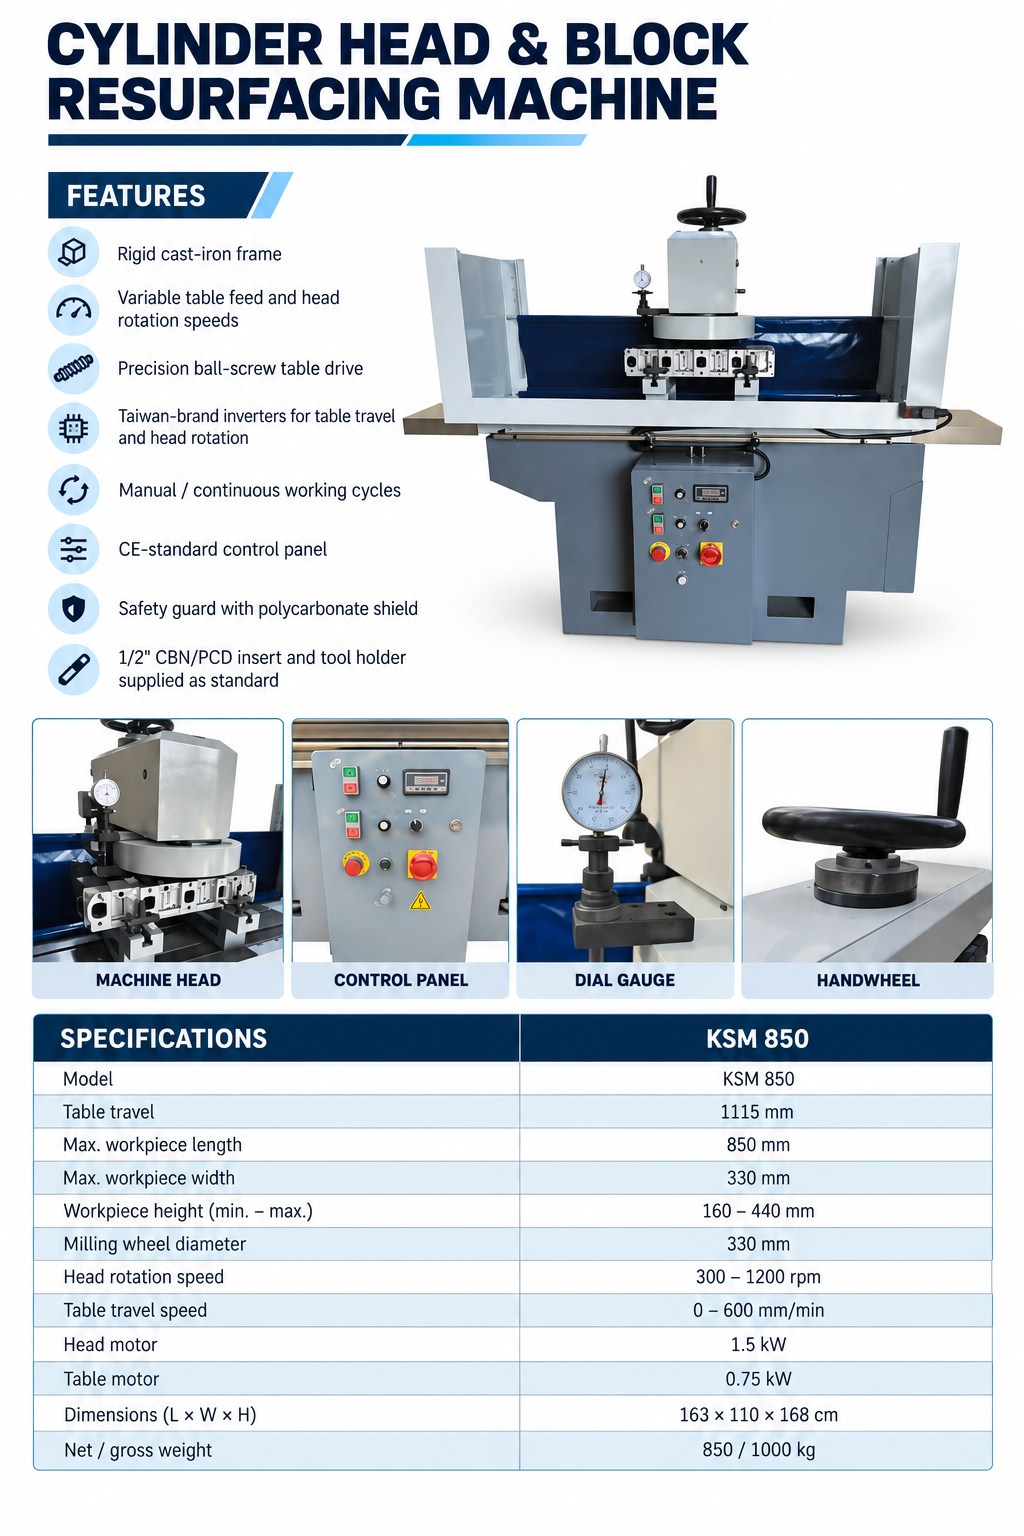
1. Жесткая чугунная рама удерживает стол и шпиндельную головку в соосности под боковой нагрузкой тяжелой головки блока, поэтому прилегающая поверхность получается плоской на всей длине 850мм.
2. Регулируемая подача стола от 0 до 600мм/мин и обороты головки от 300 до 1200 об/мин позволяют подобрать режим под алюминиевый, чугунный или стальной блок, а не резать на одной скорости.
3. Прецизионный шарико-винтовой привод стола и инверторы известной тайваньской марки для подачи стола и вращения головки обеспечивают повторяемость подачи от заготовки к заготовке.
4. Ручной или непрерывный рабочий цикл закрывает и одиночные работы на верстаке, и серии, когда мастерская прорабатывает партию клиентских головок.
5. Пульт управления стандарта CE и защитныйpolyкарбонатный кожух вокруг фрезы держат оператора за щитком во время резания и выброса охлаждающей жидкости и стружки.
6. В базовую комплектацию входит режущая пластина CBN/PCD 1/2 дюйма и соответствующая оправка, поэтому станок начинает работать без заказа отдельного инструментального пакета.
Параметры
| Параметр | Значение |
| Model | KSM 850 |
| Table travel | 1115 mm |
| Max. workpiece length | 850 mm |
| Max. workpiece width | 330 mm |
| Workpiece height (min. - max.) | 160 - 440 mm |
| Milling wheel diameter | 330 mm |
| Head rotation speed | 300 - 1200 rpm |
| Table travel speed | 0 - 600 mm/min |
| Head motor | 1.5 kW |
| Table motor | 0.75 kW |
| Dimensions (L x W x H) | 163 x 110 x 168 cm |
| Net / gross weight | 850 / 1000 kg |
Наш завод

Сертификаты

Наши клиенты

Виды:629 Времена
Сопутствующие товары