Язык
 EN
 RU
 ES
 DE
 EL
 IT
 JA
 KO
 PT
 ID
 SR
 UK
 VI
 TH
 TR
 MS
 BE
 AR
Балансировка Ротора Генератора: Почему Это Важно и Как Правильно Делать
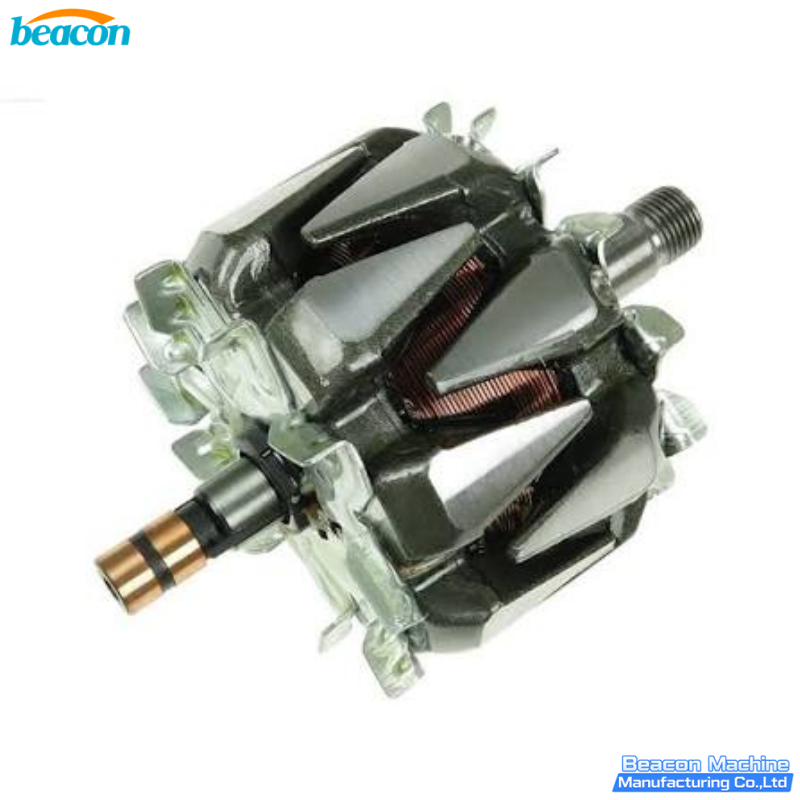
Зайдите в любую мастерскую по восстановлению генераторов в 8 утра, и вы услышите звук, который знаком каждому ремонтнику, но не большинству водителей: пронзительный визг ротора, раскручиваемого на балансировочном станке. Это момент, когда генератор, «возвращённый по гарантии», получает ещё один год службы или отправляется в металлолом. За этим звуком скрывается обманчиво простой вопрос: имеет ли каждая точка ротора ту же массу, что и диаметрально противоположная точка? Если ответ «нет», ротор будет вибрировать, подшипники изнашиваться, а диоды выйдут из строя.
Почти все автомобильные электрические неисправности, которые списывают на «аккумулятор» или «регулятор», на самом деле начинаются с разбалансированного ротора. В этом руководстве объясняется, что такое дисбаланс ротора генератора, как его обнаружить, как исправить и когда ротор уже не подлежит восстановлению. Оно написано для ремонтников, автомобильных электриков, мастерских по обслуживанию генераторов и студентов-инженеров, которые в итоге работают в этой сфере.
1. Что На Самом Деле Представляет Собой Ротор Генератора с Когтеобразными Полюсами
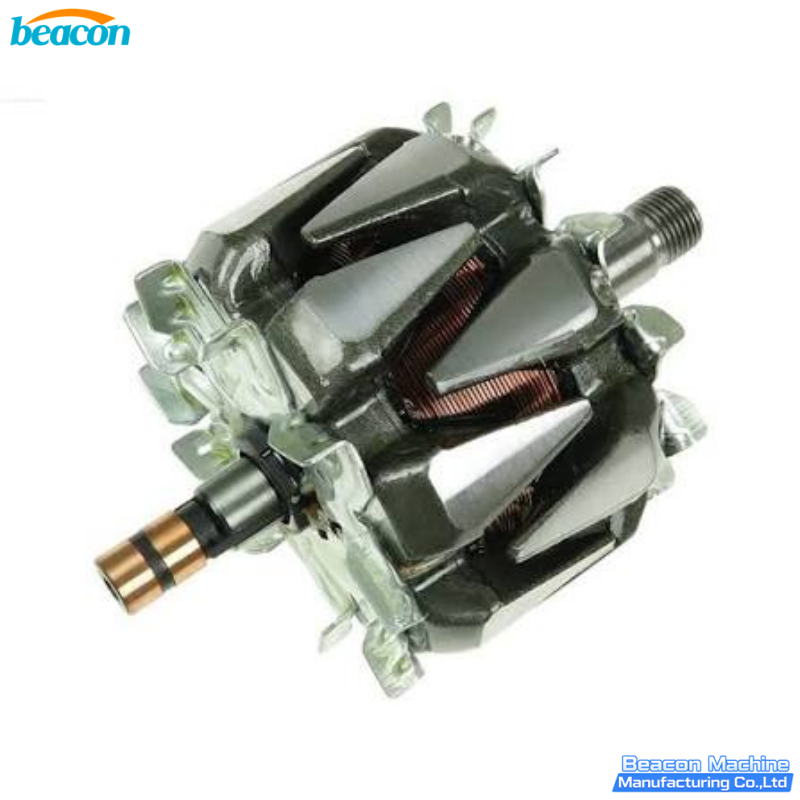
Практически все автомобильные генераторы с 1960-х годов используют ротор типа Lundell (с когтеобразными полюсами). Два штампованных стальных элемента с переплетающимися полюсами в форме когтей зажимают обмотку возбуждения между собой. Когда контактные кольца — две медные полосы на валу ротора — подают постоянный ток на эту обмотку, полюса становятся электромагнитами. Окружающий статор затем генерирует трёхфазный переменный ток, который выпрямительный мост преобразует в постоянный ток для зарядки аккумулятора.
Таким образом, ротор — единственная движущаяся часть внутри генератора, имеющая значительную осевую протяжённость. Вал имеет малый диаметр, полюса выступают радиально, а контактные кольца добавляют асимметричную массу на одном конце. Именно эта геометрия является причиной того, почему каждый ротор с когтеобразными полюсами выходит с завода с определённым распределением массы, зафиксированным в технологической спецификации.
Ключевые компоненты ротора, важные для балансировки:
Сердечник ротора (половины с когтеобразными полюсами): две штампованных стальных детали с 6 или 7 переплетающимися когтями каждая. Заусенцы, брызги сварки или изогнутые полюса на этих деталях смещают осевую линию масс.
Обмотка возбуждения: медный провод, намотанный на вал ротора. Разброс плотности между партиями вызывает внутренний дисбаланс, который должен быть исправлен при изготовлении.
Контактные кольца: два медных кольца, припаянных к задней части вала. Допуски механической обработки обычно оставляют 5-15 г·мм остаточного дисбаланса.
Вал: кованая сталь, шлифованная по допуску. Самая частая причина катастрофического дисбаланса при износе или изгибе.
Вентилятор охлаждения: обычно интегрирован с ротором или напрессован на вал. Сломанная лопасть вентилятора создаёт серьёзный односторонний дисбаланс.
2. Почему Дисбаланс Ротора Важнее, Чем Кажется
Автомобильный генератор вращается от 6.000 до 18.000 об/мин в зависимости от оборотов двигателя и передаточного отношения шкива. На этих скоростях даже небольшое смещение массы создаёт центробежную силу, пропорциональную квадрату оборотов. Удвоение скорости учетверяет силу. Дисбаланс 10 г·мм при 6.000 об/мин становится силой 40 г·мм при 12.000 об/мин.
Эта сила передаётся на передний и задний подшипники в виде вибрации. Подшипники являются наиболее чувствительными к обслуживанию компонентами генератора, потому что они должны поддерживать ротор, фиксировать его осевое положение относительно пружин щёток и поглощать магнитное притяжение статора. Когда подшипники начинают изнашиваться, орбита ротора увеличивается, контактные кольца изнашиваются неравномерно, и щётки начинают дребезжать. Водитель замечает это как шумную систему зарядки или мерцающий вольтметр на приборной панели.
Три пути отказа напрямую прослеживаются до разбалансированного ротора:
Выход из строя подшипников. Преждевременный износ переднего или заднего подшипников, обычно в пределах 30.000 км на легковом автомобиле.
Износ контактных колец и щёток. Неравномерная поверхность контактного кольца вызывает искрение, которое точечно разъедает медь и ускоряет износ щёток.
Выход из строя диодов. Вибрация ослабляет запрессованные диоды выпрямительного моста. Генератор начинает пропускать переменный ток в шину постоянного тока, что может запутать ЭБУ и повредить аккумулятор.
Для тяжёлого грузовика или автобуса с генератором 24В 110А та же физика применима, но ставки выше. Поломка на дороге обходится гораздо дороже, чем восстановление в мастерской.
3. Стандарт Качества Балансировки ISO 1940, с Которым Следует Работать
Международным справочным стандартом качества балансировки является ISO 1940-1, теперь гармонизированный как ISO 21940-11. Стандарт определяет классы качества балансировки от G 0,4 до G 4000, где номер класса — это максимально допустимый удельный остаточный дисбаланс в мм/с, измеренный при номинальной рабочей скорости.
Для автомобильных генераторов соответствующий класс обычно G 6,3 для ротора как отдельного компонента и от G 16 до G 40 для генератора в сборе. Ротор генератора легкового автомобиля массой 4 кг при рабочей скорости 6.000 об/мин должен иметь остаточный дисбаланс не более примерно 25 г·мм на каждую плоскость коррекции.
Что это означает в условиях мастерской: ротор, который выходит с верстака с остаточным дисбалансом более 25 г·мм, технически не соответствует спецификации. Клиент может не заметить это сразу, но подшипники и щётки примут на себя удар в течение следующих 20.000-40.000 км.
4. Как Диагностировать Проблему Балансировки Ротора в Мастерской
Прежде чем отправлять какой-либо ротор на балансировочный станок, диагностика должна следовать фиксированной последовательности. Пропуск шагов — самая частая причина возврата по рекламации «отбалансировал, но вибрация осталась».
Шаг 1 — Визуальный осмотр. Осмотрите ротор при хорошем дневном свете. Проверьте лопасти вентилятора на сколы и трещины, когтеобразные полюса на изгибы, контактные кольца на риски и следы подгорания, а вал на любую видимую несоосность при прокатывании по плоской поверхности.
Шаг 2 — Проверка биения. Установите ротор между центрами на токарном станке или на V-образных блоках с индикатором часового типа на поверхности контактного кольца и на торце полюса. Суммарное биение более 0,05 мм на контактных кольцах или 0,08 мм на торцах полюсов указывает на изогнутый вал, а не на проблему балансировки.
Шаг 3 — Проверка подшипников. Проверните ротор вручную с установленными подшипниками. Любая шероховатость, неровность или заедание означает, что подшипники нуждаются в замене перед любой попыткой балансировки. Балансировка ротора на изношенных подшипниках даёт ложные показания, потому что вибрация подшипников загрязняет измерение.
Шаг 4 — Электрическая проверка. Измерьте сопротивление обмотки возбуждения мультиметром. Типичный ротор с когтеобразными полюсами показывает от 2,0 до 5,0 Ом через контактные кольца. Обрыв (бесконечное сопротивление) означает, что обмотка разорвана; нулевое сопротивление означает короткое замыкание. Любое из этих состояний требует перемотки или замены перед балансировкой.
Шаг 5 — Испытание на балансировочном станке. Только после прохождения четырёх предыдущих проверок ротор должен быть отправлен на балансировочный станок. Если ротор не проходит шаги 1-4, никакая балансировка не сделает его качественным.
5. Выбор Правильного Балансировочного Станка для Роторов Генераторов
Ротор генератора — один из самых простых для балансировки, но только при подходящем станке. Существует четыре архитектуры станков, и три из них не подходят для этой задачи.
Станки динамической балансировки с ременным приводом (серия YYQ, ременной привод) являются стандартным выбором для роторов массой до примерно 100 кг. Ремень соединяет приводной двигатель с ротором через плоский или клиновой ремень. Это изолирует вибрацию привода от измерения, даёт точные показания на низких и средних скоростях и поддерживает роторы с диаметрами вала от 10 мм и выше. Станок YYQ-50A с жёсткими горизонтальными опорами охватывает роторы от 3 до 50 кг, что является типичным диапазоном для генераторов легковых автомобилей и лёгких грузовиков.
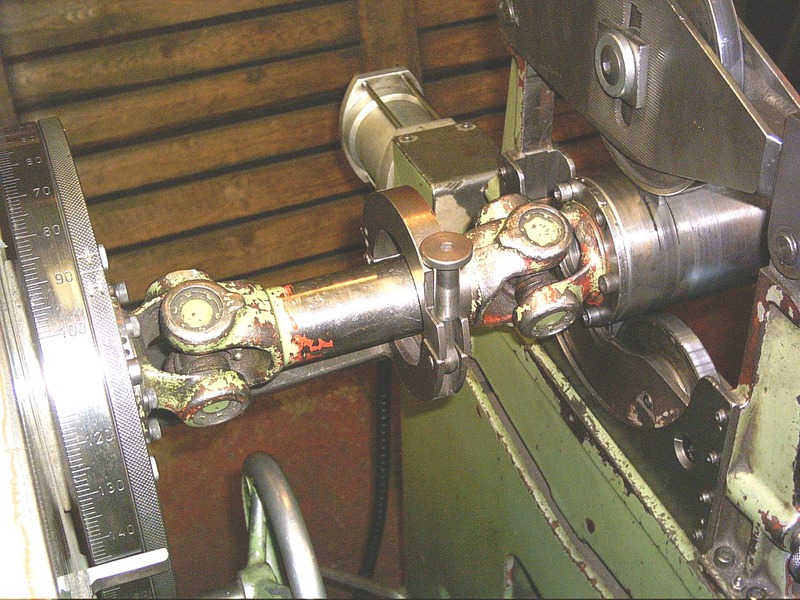
Станки с карданным приводом (серия YYW) требуются, когда ротор не может быть установлен на собственных шейках вала, или когда ротор слишком тяжёлый для ременного привода. Они приводят ротор через карданный шарнир на одном конце и поддерживают другой конец на ролике или опоре подшипника. Это архитектура, используемая на фото ниже, где балансируется приводной вал на горизонтальном станке. Для более тяжёлых роторов или для роторов с нестандартными концами вала станок с карданным приводом является правильным выбором. Рабочий диапазон от 30 до 50 кг перекрывается с верхним пределом роторов генераторов, но распространяется далеко в диапазон промышленных двигателей.
Вертикальные станки для одной плоскости (серия YLD) предназначены для дискообразных роторов: маховиков, тормозных дисков, тормозных барабанов, шкивов, лопастей вентиляторов, дисков сцепления, фланцев, дисковых роторов. Они не подходят для длинного тонкого ротора с когтеобразными полюсами, потому что геометрия ротора не соответствует кинематике измерения станка.
Станки для балансировки колёс (используемые в шинных мастерских) предназначены для колёс и шин автомобилей. Они не могут точно измерить две плоскости коррекции ротора генератора, потому что вал ротора намного меньше ступицы колеса.
Для ремонтника генераторов практическая рекомендация: станок с ременным приводом в диапазоне от 3 до 50 кг для основной массы автомобильных генераторов, с более тяжёлым станком для промышленных и тяжёлых грузовых роторов.
6. Процедура Балансировки Шаг за Шагом
Когда ротор установлен на станке, процедура следует фиксированному шестишаговому процессу. Каждый шаг имеет конкретную цель и конкретный результат.
Шаг 1 — Установите ротор на станок. Поместите ротор на ролики ременного привода или между опорами карданного вала. Убедитесь, что шейки вала чистые и без забоин. Отрегулируйте натяжение ремня, чтобы ротор мог вращаться без проскальзывания.
Шаг 2 — Настройте параметры измерения. Введите массу ротора, расстояние между двумя плоскостями коррекции, диаметр ротора и целевой класс балансировки. Станок использует эти значения для расчёта допустимого остаточного дисбаланса на плоскость и масштаба отображения.
Шаг 3 — Разгоните ротор до тестовой скорости. Разгоните ротор до тестовой скорости, указанной в настройках станка. Для ротора генератора это обычно от 800 до 1500 об/мин, значительно ниже рабочей скорости, но достаточно высоко для блокировки системы измерения на сигнале дисбаланса.
Шаг 4 — Считайте значения дисбаланса. На дисплее отображаются два значения: величина дисбаланса в г или г·мм на каждой плоскости коррекции и угловое положение тяжёлой точки. Современные станки показывают обе плоскости одновременно, что позволяет выполнить коррекцию за один проход.
Шаг 5 — Примените коррекцию. Существует три метода коррекции. Сверление удаляет материал с лёгкой стороны. Сварка добавляет материал на лёгкую сторону. Балансировочные клипсы или грузики запрессовываются. Для роторов с когтеобразными полюсами стандартной практикой является сверление отверстия в пальце полюса на тяжёлой стороне на контролируемую глубину и диаметр, указанные производителем ротора.
Шаг 6 — Проверьте. Запустите ротор снова, измерьте остаточный дисбаланс и подтвердите, что он ниже целевого порога. Типичный критерий приёмки для ротора генератора легкового автомобиля — менее 10 г·мм на плоскость при тестовой скорости.
7. Методы Коррекции в Деталях
Три метода коррекции имеют свои преимущества и ограничения. Неправильный выбор может ухудшить дисбаланс.
Сверление является наиболее распространённым методом для роторов с когтеобразными полюсами, потому что полюсные наконечники уже достаточно толстые, чтобы принять небольшое отверстие без ослабления магнитной структуры. Диаметр сверла обычно составляет 6-8 мм, а глубина — 4-6 мм. Расположение критично: отверстие должно быть в пальце полюса на тяжёлой стороне в радиальном положении, указанном станком. Сверление на неправильной стороне ухудшает дисбаланс.
Сварка используется, когда сверление ослабило бы полюсный наконечник или когда ротор является уникальным прототипом без спецификации сверления от производителя. Сварочный материал обычно представляет собой низкоуглеродистый стальной пруток, наносимый процессом TIG или MIG. Сварной шов должен быть отшлифован до гладкости и проверен на трещины перед одобрением ротора.
Балансировочные клипсы или грузики редко используются на роторах с когтеобразными полюсами, потому что нет плоской поверхности для их крепления. Они более распространены на маховикообразных роторах, где кольцо противовеса является частью конструкции.
Общее правило: всегда удаляйте материал с тяжёлой стороны, никогда не добавляйте материал на лёгкую сторону, если конструкция ротора это явно не допускает. Удаление материала немного снижает массу ротора, что обычно незначительно для электрических характеристик генератора.
8. Распространённые Ошибки, Из-за Которых Балансировка Не Удаётся
После аудита работ по балансировке роторов в ремонтных мастерских на протяжении нескольких лет, те же пять ошибок составляют большинство неудачных восстановлений.
Ошибка 1: Балансировка ротора с изношенными подшипниками. Вибрация подшипников загрязняет измерение и даёт неточное показание тяжёлой точки. Ротор тогда выходит с верстака «отбалансированным», но вибрирует в автомобиле.
Ошибка 2: Балансировка ротора с изогнутым валом. Изогнутый вал означает, что ось вращения ротора не является геометрическим центром. Балансировочный станок измеряет ось вращения как ориентир, поэтому станок не может исправить то, что по своей сути является проблемой прямолинейности.
Ошибка 3: Использование неправильного расстояния между плоскостями коррекции. Две плоскости коррекции на роторе генератора обычно расположены в позиции когтеобразного полюса и в позиции контактного кольца. Ввод неправильного расстояния смещает рассчитанное количество коррекции.
Ошибка 4: Запуск ротора на неправильной тестовой скорости. Некоторые операторы запускают ротор на полной рабочей скорости, чтобы «сэкономить время». Это не нужно и может повредить подшипники. Тестовая скорость намного ниже рабочей скорости, по конструкции.
Ошибка 5: Пропуск проверочного прогона. Ротор, который показывает баланс после одного прохода коррекции, не обязательно сбалансирован. Проверочный прогон — это единственный шаг, который улавливает ошибку показания или проскальзывание во время первой коррекции.
9. Когда Заменить, а Не Балансировать
Некоторые роторы не подлежат восстановлению, и правильное решение — заменить, а не ребалансировать. Критерии решения:
Биение вала более 0,08 мм. Вал изогнут и не может быть экономично выправлен.
Шейки подшипников забиты или изношены. Новый ротор дешевле, чем восстановление подшипников.
Когтеобразные полюса сломаны или сколоты. Геометрия полюсов критична для магнитных характеристик. Повреждённые полюса снижают выходную мощность.
Контактные кольца изношены ниже минимального диаметра. Большинство производителей указывают минимальный диаметр контактного кольца, ниже которого кольца должны быть проточены и заменены, или ротор утилизируется.
Обмотка возбуждения разомкнута или закорочена. Перемотка ротора обычно дороже, чем замена ротора от ремонтного производителя.
Для обычных автомобилей — Ford Focus, VW Golf, Toyota Corolla, Honda Civic — восстановленные роторы широко доступны и обычно дешевле, чем работа по перемотке оригинального ротора. Для малообъёмных или специализированных применений ребалансировка и восстановление могут быть единственным вариантом.
10. Объединяя Всё в Вашей Мастерской
Хорошо оснащённый участок восстановления генераторов нуждается в трёх единицах оборудования: специализированный стенд для проверки генератора и стартера для проверки электрических характеристик, станок динамической балансировки с ременным приводом, рассчитанный на типичный диапазон масс роторов, и небольшая мойка деталей плюс набор съёмников подшипников. Для мастерских, которые также обслуживают более крупные коммерческие генераторы, более тяжёлый станок с ременным приводом, покрывающий до 100 кг, обеспечивает рабочий диапазон для покрытия всего, от мотоциклетных роторов до роторов лёгких грузовиков на одном станке.
Диагностическая последовательность — визуальный осмотр, проверка биения, проверка подшипников, электрическая проверка, затем балансировка — должна соблюдаться на каждом роторе. Пропуск шагов превращает 15-минутную работу по балансировке в возврат на следующий день. Проверочный прогон — это шаг, который улавливает ошибки до того, как ротор вернётся в автомобиль клиента.
Для мастерских, которые хотят также расшириться на промышленные роторы, станок с карданным приводом в диапазоне от 30 до 3000 кг открывает двери для балансировки якорей электродвигателей, рабочих колёс насосов и роторов малых вентиляторов — работа, которая часто поступает через те же клиентские связи. Та же диагностическая дисциплина применима.
Если ваша команда в настоящее время восстанавливает генераторы на глаз или на слух, добавление подходящего балансировочного станка — одна из инвестиций с наилучшей отдачей. Возвраты по гарантии сокращаются, удовлетворённость клиентов растёт, и мастерская получает возможность браться за более дорогостоящие электротехнические работы. Свяжитесь с нашей командой инженеров, чтобы обсудить конфигурацию, которая подходит для вашего объёма восстановления и диапазона масс роторов.
Ссылки и Дополнительная Литература
ISO 21940-11:2016 — Механическая вибрация — Балансировка роторов — Процедуры и допуски для роторов с жёстким поведением
Bosch Automotive Electric Systems and Components — Процедуры проектирования и испытаний вращающихся машин
Denso Service Information — Разборка генератора и коррекция балансировки
Motorcraft Remanufacturing Manual — Коррекция балансировки ротора с когтеобразными полюсами